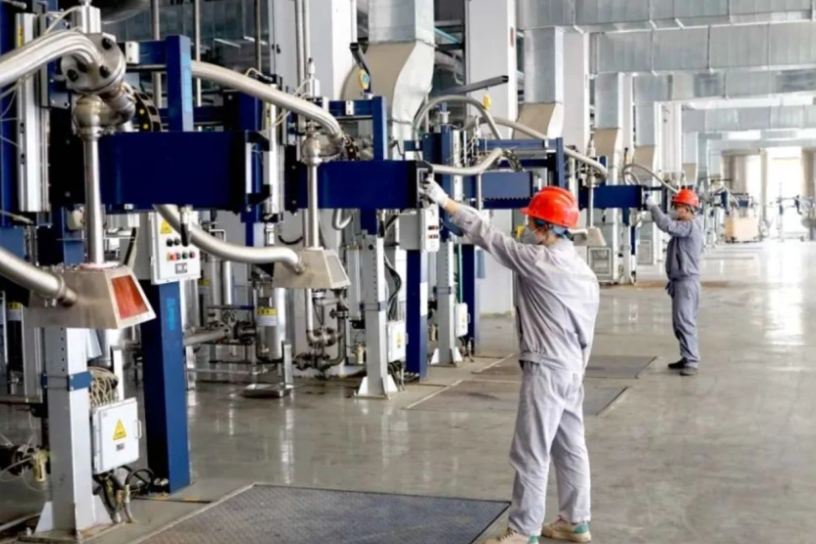
盐城不锈钢水箱焊接工艺及防腐处理技术要点解析
📅 2026-10-08
🔖 盐城思源给排水设备有限公司:给排水设备,不锈钢水箱,供水设备,污水处理设备,泵站成套设备
在盐城及周边地区的供水工程中,不锈钢水箱焊缝处出现锈蚀、渗漏的现象并不少见。不少客户反馈,水箱投用不到两年,人孔法兰与筒体连接部位就出现了黄褐色锈斑。这背后,往往指向同一个问题——焊接工艺与后续防腐处理脱节。
焊接热影响区:被忽视的腐蚀源头
不锈钢并非绝对不锈。焊接时,焊缝两侧2-5mm范围内会形成热影响区,温度可达450-850℃。这一区间内,奥氏体不锈钢中的铬元素会与碳结合析出碳化铬,导致晶界贫铬,耐蚀性急剧下降。盐城思源给排水设备有限公司在给排水设备制造中,针对这一痛点采用**氩弧焊打底+手工焊盖面**的组合工艺,并严格控制层间温度不超过150℃,有效缩小热影响区宽度。
防腐处理的两个技术抓手
- 焊缝酸洗钝化:焊后48小时内必须完成。用酸洗膏涂覆焊缝及热影响区,停留15-20分钟,清水冲净后再用钝化液处理,恢复表面钝化膜。钝化膜厚度控制在1-3nm,太薄耐蚀不足,太厚易开裂。
- 表面拉丝处理:对于供水设备中的不锈钢水箱外壁,采用180目-240目砂带拉丝,既美观又能去除表面游离铁离子。内壁则保持2B板面,减少细菌附着点。
污水处理设备中的不锈钢水箱则需区别对待。污水中氯离子含量高,普通304不锈钢在60℃以上、氯离子浓度超过200mg/L时,应力腐蚀开裂风险陡增。此时应升级为316L材质,焊后必须做固溶处理,将焊缝加热至1050℃后急冷,使碳化铬重新溶解。
泵站成套设备的现场焊接控制
泵站成套设备中的不锈钢水箱往往需要在现场组焊。现场条件与车间差异大,湿度、风速都会影响焊接质量。建议风速超过8m/s时搭设防风棚,相对湿度大于80%时停止焊接。焊条使用前经250-300℃烘干1小时,随用随取。
盐城思源给排水设备有限公司:给排水设备,不锈钢水箱,供水设备,污水处理设备,泵站成套设备——这些产品的寿命,往往就藏在这些看似琐碎的工艺参数里。与其在锈蚀后补救,不如在焊接时就守住每一道温度与时间的边界。